


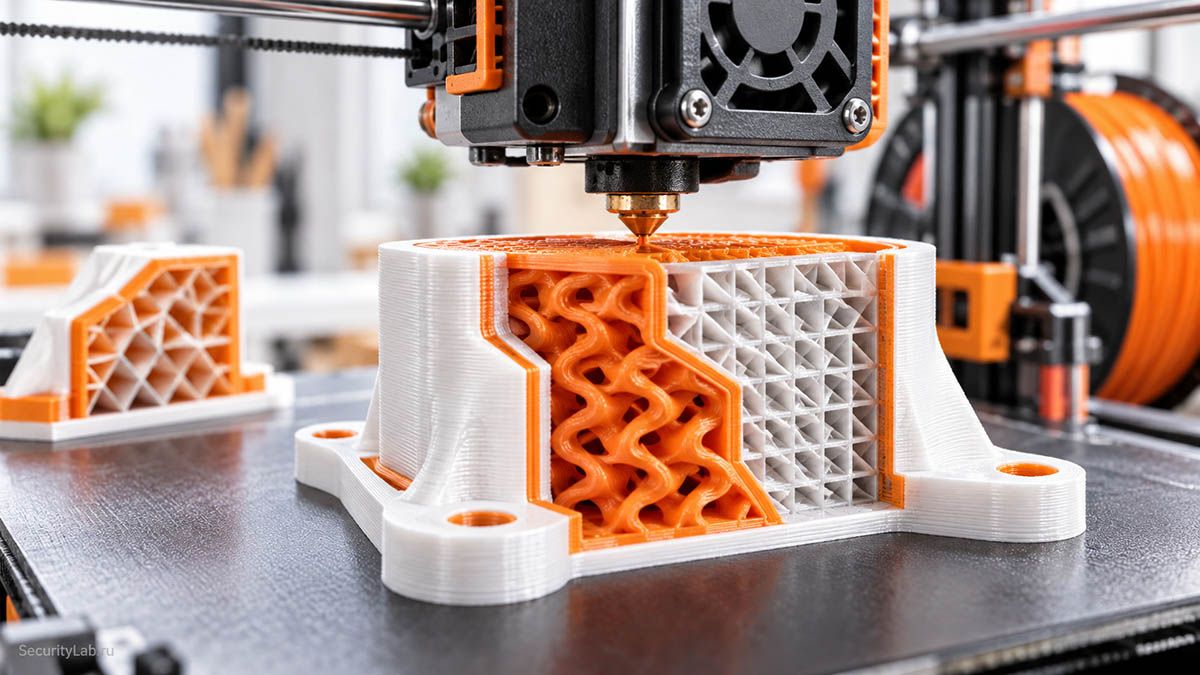
Заполнение кажется одним из самых простых параметров слайсера. Поставил 15%, выбрал сетку и отправил модель на печать. На практике именно здесь часто теряются часы и сотни граммов пластика. Увеличение infill далеко не всегда делает деталь пропорционально прочнее, а уменьшение плотности до 1% иногда почти не влияет на итоговый результат.
Ещё интереснее ситуация со скоростью. Деталь, которую обычный профиль оценивает в 10 часов, иногда действительно можно превратить в часовой прототип. Но простое повышение скорости до 300 мм/с редко даёт нужный эффект. Гораздо сильнее влияют высота слоя, количество стенок, верхние и нижние слои, поддержки и сама геометрия тестовой модели.
Сколько заполнения ставить и откуда взялись 15%
Процент заполнения показывает плотность внутренней структуры, а не долю пластика во всей модели. Корпус формируют стенки, дно и крыша, поэтому деталь с 15% infill вовсе не состоит на 15% из материала. Разные рисунки при одинаковом проценте тоже могут расходовать разное количество пластика. OrcaSlicer прямо предупреждает об этой особенности.
Популярные 15% не представляют собой физически оптимальное значение. Параметр просто оказался удобным компромиссом для обычных корпусов, игрушек, декоративных моделей и ненагруженных деталей. Внутренней структуры достаточно, чтобы поддерживать верхние слои, расход пластика остаётся небольшим, а большая часть прочности приходит от оболочки.
| Заполнение | Для чего подходит | Что учитывать |
|---|---|---|
| 0% | Вазы, открытые корпуса, быстрые макеты | Закрытая большая крыша может провиснуть без внутренней опоры |
| 1–5% | Проверка габаритов, посадки, черновые прототипы | Прочность минимальна, верхним слоям может не хватить опоры |
| 8–15% | Декор, органайзеры, корпуса, бытовые модели | Хороший диапазон для большинства ненагруженных деталей |
| 15–25% | Универсальные функциональные детали | Часто лучший баланс прочности, времени и массы |
| 25–40% | Крепления, кронштейны, детали с заметной нагрузкой | Перед дальнейшим ростом infill обычно полезнее проверить число стенок |
| 40–60% | Сильно нагруженные небольшие детали | Расход и время быстро растут, прирост прочности уже не такой выгодный |
| 100% | Редкие специфические задачи | Слайсер фактически печатает сплошной внутренний объём |
Для прочной детали я бы не начинал с повышения заполнения с 20 до 50%. Чаще разумнее добавить одну или две стенки. Стенки лежат дальше от нейтральной оси детали и хорошо работают при изгибе, а заодно усиливают отверстия, углы и внешнюю оболочку. OrcaSlicer тоже относит увеличение числа стенок к настройкам, которые повышают жёсткость и прочность модели.
100% заполнение не «бессмысленно» буквально, но для обычной FDM-печати применяется редко. Деталь печатается намного дольше, становится тяжелее, а слабое сцепление между слоями никуда не исчезает. Получить десятикратный прирост прочности по сравнению с 15–25% не получится. Плотная сердцевина оправдана у маленьких деталей, при высокой нагрузке на сжатие или там, где действительно нужен почти монолитный объём.
Для тестовых моделей, нужных исключительно для подгонки размеров и проверки посадки, 1% заполнения использовать можно. Если нужно узнать, входит ли крышка, совпадают ли отверстия или помещается ли деталь в корпус, внутренняя прочность в этом случае почти не имеет значения. Для закрытой модели лучше оставить 2–5% либо выбрать «Молнию» или кубическую поддержку, чтобы верхним слоям было на что опереться.
Сетка, куб, гироид и ещё два десятка рисунков
Современный OrcaSlicer предлагает намного больше вариантов, чем привычные сетка и гироид. В списке встречаются прямолинейное заполнение, линии, куб, адаптивный куб, треугольники, соты, 3D-соты, концентрическое заполнение, кривая Гильберта, хорды Архимеда, спиральная октаграмма, «Молния», перекрёстная решётка, зигзаг, Locked Zag и 2D Lattice.
Универсального победителя среди рисунков нет. Разница проявляется в направлении нагрузки, количестве пересечений траекторий, расходе пластика и времени движения головы. В актуальной документации OrcaSlicer куб, сетка и гироид получают высокие оценки прочности по нескольким направлениям, тогда как «Молния» специально ориентирована на минимальное время и расход.
| Рисунок | Прочность | Скорость | Когда выбирать |
|---|---|---|---|
| Линии / прямолинейный | Средняя, направленная | Очень высокая | Быстрые обычные детали |
| Сетка | Высокая | Высокая | Универсальная печать |
| Куб | Высокая в разных направлениях | Высокая | Функциональные детали |
| Адаптивный куб | Хорошая | Очень высокая на крупных моделях | Большие корпуса и объёмные детали |
| Гироид | Высокая и равномерная | Средняя | Нагрузки с разных направлений, гибкие детали |
| Треугольники | Очень высокая в плоскости XY | Средняя | Жёсткие плоские детали |
| Соты | Высокая | Низкая | Когда важнее структура, чем время |
| 3D-соты | Хорошая | Низкая | Специальные объёмные конструкции |
| Молния | Низкая | Максимальная | Макеты, декор, прототипы |
| Кубическая поддержка | Низкая | Очень высокая | Поддержка верхней оболочки при малом расходе |
| Концентрический | Зависит от направления нагрузки | Высокая | Гибкие модели и повторение формы контура |
| Гильберт / Архимед / октаграмма | Не главный приоритет | Ниже обычных схем | Видимые поверхности и специальные задачи |
Для повседневной печати стандартная сетка действительно близка к оптимальному универсальному варианту. Куб хорош для функциональных моделей, поскольку структура работает в трёх измерениях. Гироид силён при разнонаправленной нагрузке и не создаёт характерных пересечений линий в одном слое, но сложная кривая требует больше вычислений и движения.
Соты выглядят инженерно, но не дают бесплатной прочности. OrcaSlicer относит обычные соты к прочным, но одновременно к наиболее медленным и материалоёмким вариантам. «Молния», наоборот, почти не претендует на прочность и строит только те ветви, которые нужны для поддержки оболочки. Для чернового прототипа такой обмен очень выгоден.
Как превратить 10 часов печати в один час
Первое правило быстрой тестовой печати звучит неожиданно. Не ускоряйте всю модель, если проверяете только один её участок. Отрежьте в слайсере область с отверстиями, защёлкой, резьбой или посадочным местом и напечатайте только её. Сокращение объёма в десять раз действительно способно превратить десятичасовую печать в часовую, тогда как удвоение скорости такого результата не даст.
- Оставьте только участок модели, который участвует в проверке размеров.
- Если печатать нужно цельную модель, наделайте в ней сквозных дыр, где это допустимо
- Поставьте 0–5% заполнения, для закрытой детали выберите «Молнию» или кубическую поддержку.
- Снизьте количество стенок до двух, если дополнительная жёсткость не нужна для самой проверки.
- Уменьшите число верхних и нижних слоёв там, где их внешний вид не имеет значения.
- Увеличьте высоту слоя, но сохраните сопло, ширину линии, ориентацию и настройки внешней стенки, если проверяете точную посадку.
- Отключите глажение, лишние поддержки и другие косметические операции.
Высота слоя влияет на время намного сильнее, чем многие настройки скорости. Для сопла 0,4 мм OrcaSlicer указывает рабочий диапазон примерно 0,08–0,32 мм, то есть от 20 до 80% диаметра сопла. Переход с 0,16 на 0,32 мм почти вдвое сокращает число слоёв. На вертикальных стенках разница размеров обычно невелика, но наклонные и округлые поверхности становятся грубее.
Скорости внешней стенки, первого слоя и верхней поверхности лучше не выкручивать ради нескольких минут. Именно внешняя стенка влияет на геометрию и внешний вид. Внутренние стенки, разреженное заполнение и перемещения можно ускорять заметно смелее. Слайсер всё равно ограничивает реальную скорость максимальным объёмным потоком пластика, ускорениями и возможностями механики. Максимальный объёмный поток определяет, сколько пластика хотэнд успевает расплавить за секунду.
Поэтому значение «500 мм/с» само по себе почти ничего не гарантирует. Если слой высокий, линия широкая, а хотэнд способен выдать только ограниченный поток, принтер никогда не достигнет заданной скорости на длинном участке. Попытка искусственно поднять лимит потока приводит к недоэкструзии и ухудшению сцепления слоёв.
Безопаснее всего менять высоту слоя, infill, количество внутренних стенок, рисунок заполнения и число поддержек. С осторожностью трогайте поток, Pressure Advance, ретракт, температуру, ускорения, jerk, ширину внешней линии и компенсацию размеров отверстий. Ошибка в таких настройках уже способна испортить сразу весь набор моделей, а не только увеличить шероховатость тестового образца.
Юбка, поддержки и нависания: где экономия безопасна
Юбка, или skirt, представляет собой одну или несколько линий вокруг модели, которые не соприкасаются с деталью. Главная задача состоит в том, чтобы заполнить сопло пластиком, стабилизировать экструзию и сразу показать проблемы первого слоя. Для обычной печати хватает одной или двух петель. Большая юбка почти никогда не улучшает сцепление самой детали. OrcaSlicer также рекомендует две петли как обычную отправную точку.
Не путайте юбку с brim. Brim примыкает к модели и реально увеличивает площадь контакта со столом. Он полезен для высоких узких деталей, маленьких ножек, острых углов, ABS, ASA и моделей, склонных к отрыву краёв. Для широкой плоской PLA-детали на хорошо подготовленной поверхности brim часто только добавляет работу после печати.
Поддержки нужны там, где новый слой слишком далеко выходит за предыдущий или начинается практически в воздухе. Но автоматическая генерация «везде» легко превращает небольшую модель в лес пластика. Нормальные поддержки лучше подходят под большие плоские потолки, а древовидные и органические удобнее обходят сложную геометрию и обычно расходуют меньше материала. OrcaSlicer предлагает normal и tree, а среди стилей есть grid, snug, organic, tree slim, strong и hybrid.
Самый полезный параметр поддержки часто не её плотность, а интерфейс между поддержкой и моделью. Плотные интерфейсные слои создают более ровную опору под нависанием. Z-зазор определяет, насколько легко поддержка отделится и насколько грубой получится нижняя поверхность. Слишком маленький зазор может практически приварить поддержку, слишком большой даст провисание.
Поддержки можно отключать под короткими мостами, плавными наклонами и геометрией, которую конкретный принтер уверенно вытягивает охлаждением. Лучше один раз напечатать тест нависаний и мостов для каждого материала. PLA с мощным обдувом и PETG без такого обдува потребуют разных границ.
Скорость нависаний как раз относится к настройкам, которые полезно оставить включёнными. OrcaSlicer умеет снижать скорость в зависимости от степени нависания, а полностью неподдерживаемые участки обрабатывает как мосты. Снижение скорости помогает уменьшить провисание и загибание краёв. Если профиль производителя работает нормально, без причины увеличивать скорости нависаний я бы не стал.
Рабочая логика получается простой. Обычная модель начинается примерно с 15% заполнения, двух или трёх стенок и сетки, куба либо гироида. Для прочности сначала проверяем ориентацию модели и добавляем оболочку, затем повышаем infill. Для чернового прототипа режем саму модель, ставим крупный слой и минимальное внутреннее заполнение. Такая стратегия экономит намного больше времени, чем попытка заставить весь принтер двигаться в два раза быстрее.

FAQ: часто задаваемые вопросы
Какой процент заполнения лучше ставить при 3D-печати?
Для большинства обычных моделей хватает 10–20%. Функциональные детали часто печатают с 20–40%. Выше 40% имеет смысл подниматься только при понятной механической причине, причём увеличение числа стенок нередко даёт больше пользы.
Можно ли печатать тестовую деталь с заполнением 1%?
Да, если проверяются размеры, отверстия, посадка или внешний контур. Для закрытой модели нужно убедиться, что верхним слоям хватит внутренней опоры. При больших горизонтальных крышах лучше поставить несколько процентов заполнения, «Молнию» или кубическую поддержку.
Какой рисунок заполнения самый прочный?
Одного абсолютного лидера нет. Куб и гироид хорошо распределяют нагрузку в разных направлениях, сетка сочетает высокую прочность со скоростью, а треугольники особенно сильны в плоскости XY. Результат зависит от направления нагрузки и ориентации слоёв.
Какой infill печатается быстрее всего?
Для минимального времени и расхода лучше всего подходит «Молния», но она почти не предназначена для механической прочности. Среди обычных схем быстро печатаются линии, прямолинейное заполнение, сетка и адаптивный куб.
Как быстрее печатать 3D-модели без потери размеров?
Сначала уменьшите объём тестовой модели, затем увеличьте высоту слоя, снизьте заполнение и уберите ненужные верхние слои и поддержки. Для проверки точной посадки лучше сохранить то же сопло, ориентацию, ширину внешней линии, поток и настройки внешних стенок, которые будут использоваться в финальной детали.

